I. Préparation des matières premières (formulation personnalisée)
Trois catégories de matières premières de base sont précisément dosées en fonction des conditions opératoires :
Matières premières en caoutchouc
Caoutchouc de base (Caoutchouc Naturel/NR, SBR, EPDM, NBR) + Agents de renforcement (noir de carbone, silice) + Système de vulcanisation (soufre, accélérateurs) + Additifs fonctionnels (antioxydants, agents résistants à l'usure, retardateurs de flamme, plastifiants).
Différencié selon l'application : caoutchouc de couverture supérieure (résistance à l'usure et aux chocs), caoutchouc de couverture inférieure (faible frottement) et caoutchouc de noyau/skim (spécifiquement pour le collage à la carcasse).
Matériaux de base de la carcasse
Âme du tissu : polyester (EP), nylon (NN) ou toile de coton ; offre une capacité de charge multicouche à haute résistance.
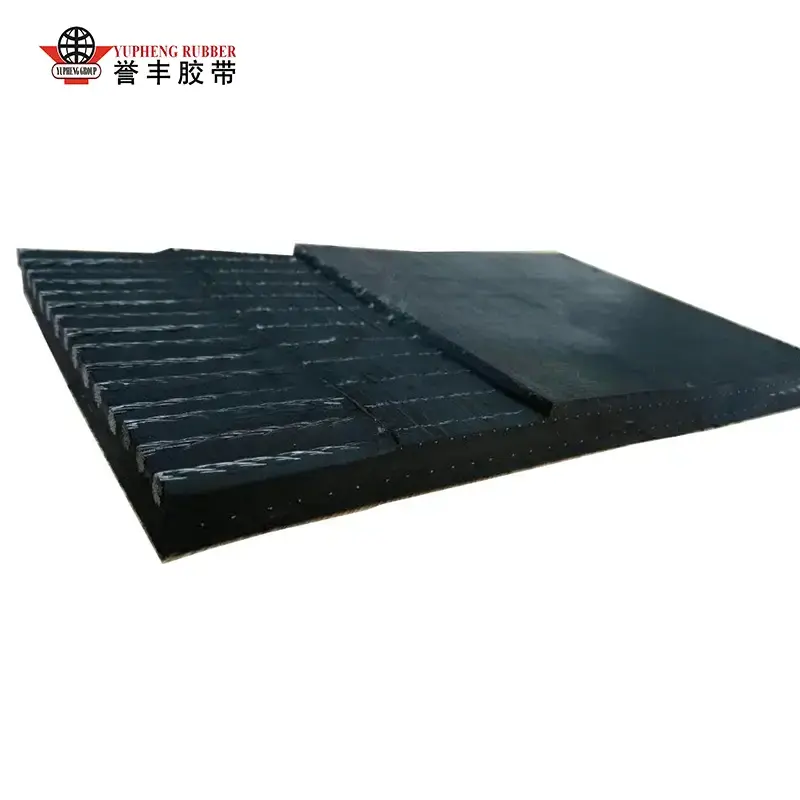
Noyau de câble en acier : Câbles en acier galvanisé ; conçu pour les applications minières longue distance et à haute tension.
Agents de liaison
Solution de trempage RFL (Résorcinol-Formaldéhyde-Latex) : Empêche le délaminage entre le caoutchouc et le tissu ou les câbles en acier.
II. Processus de mélange (préparation du composé de caoutchouc ; détermine les propriétés fondamentales)
Les matières premières sont pesées et introduites dans un mélangeur interne fermé ; le mélange s'effectue à des températures élevées (120 à 160 °C) et à haute pression pendant 10 à 15 minutes pour garantir que le noir de carbone et les additifs sont entièrement dispersés dans le caoutchouc de base, empêchant ainsi l'agglomération ou la vulcanisation prématurée (brûlure).
Le composé est déchargé dans un broyeur ouvert pour être mélangé et refroidi davantage afin de soulager les contraintes internes.
Une machine à laminer presse le composé en feuilles d'épaisseur fixe ; ceux-ci sont refroidis et laissés au repos/mûrissement pendant 4 à 24 heures pour stabiliser la plasticité.
Les échantillons sont testés pour leur dureté, leur résistance à la traction et leur force d'adhésion ; les lots de qualité inférieure sont retraités, tandis que les feuilles qualifiées sont stockées par catégorie pour une utilisation ultérieure.
III. Prétraitement de la carcasse (crucial pour améliorer la force de liaison)
1) Prétraitement de la toile en tissu
La toile est aplatie et dépoussiérée, puis plongée dans une cuve de trempage RFL et séchée ; cela forme un film de liaison sur la surface des fibres de la toile, empêchant un délaminage ou une séparation ultérieure. 2) Prétraitement des câbles en acier
Les câbles en acier galvanisé subissent un dégraissage et un dérouillage, suivis d'une phosphatation pour créer une couche de phosphate rugueuse qui améliore considérablement l'adhérence pénétrante avec le caoutchouc de l'âme ; tous les câbles sont redressés sous une tension uniforme en vue de l'étape suivante.
IV. Calandrage + Formage (Assemblage en couches pour réaliser la ceinture verte)
Option A : âme en tissutapis roulantformation
Revêtement en caoutchouc via une calandre à quatre rouleaux : la toile prétraitée passe à travers des rouleaux de calandrage à une vitesse constante, avec une fine couche de caoutchouc appliqué uniformément sur les deux côtés pour produire un tissu caoutchouté simple ou double face ;
Assemblage multicouche : les couches de tissu caoutchouté sont alignées et empilées selon la conception (par exemple, 3, 4 ou 5 couches), avec une fine couche de caoutchouc central appliquée entre les couches pour expulser l'air emprisonné ;
Des couches de caoutchouc de couverture inférieure et supérieure sont appliquées (la couche supérieure étant résistante à l'usure) et un caoutchouc de bord est appliqué pour sceller les côtés ;
Des rouleaux de pressage à froid compactent l'ensemble pour éliminer les bulles d'air et les plis, produisant ainsi la ceinture verte non vulcanisée.
Option B : Formage de bande transporteuse à âme de câble en acier (application à haute résistance)
Plusieurs câbles en acier sont disposés à intervalles égaux et à tension constante sur la table de formage pour assurer une répartition uniforme de la charge ;
Une couche inférieure de caoutchouc central est posée, les câbles sont intégrés à plat dans le caoutchouc et une couche de caoutchouc de remplissage intermédiaire est appliquée pour combler les espaces entre les câbles ;
Des couches de caoutchouc de couverture supérieure et inférieure épaissies et du caoutchouc d'étanchéité des bords latéraux sont appliqués ;
Le pressage à froid sous vide consolide l'assemblage, évitant les poches d'air ou la formation de cloques entre les câbles et le caoutchouc.
Produits dérivés spécialisés
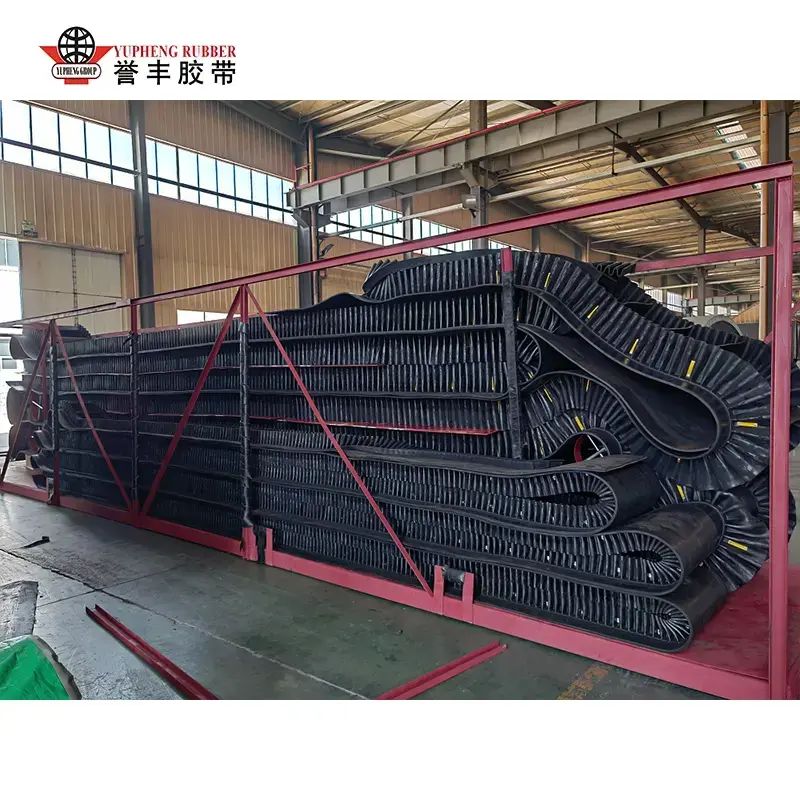
Les parois latérales, les taquets et les feuilles de caoutchouc à motifs sont installés simultanément pendant le formage pour produire des semi-finis antidérapants ou à forte inclinaison intégrés.bandes transporteuses.
V. Vulcanisation (processus de durcissement du noyau ; réticulation permanente du caoutchouc)
La vulcanisation est l'étape critique qui transforme le « flan de caoutchouc brut souple » en un produit fini à haute résistance. Deux principaux types d’équipements sont utilisés :
Presse de vulcanisation à plat (processus par lots ; pour les largeurs petites à moyennes ou les courroies spécialisées)
L'ébauche de courroie est placée entre des plateaux chauffés multicouches. Conditions de procédé : température 140-160°C, pression 1,5-3 MPa et temps de vulcanisation allant de 15 à 60 minutes selon l'épaisseur. Sous des températures et des pressions élevées, les molécules de caoutchouc se réticulent, fusionnant les couches de caoutchouc et la structure de renforcement en un tout unifié.
Vulcanisateur à tambour continu (production en série de courroies plates standard longue distance)
Une courroie en acier tire continuellement l'ébauche de courroie à une vitesse constante sur un tambour chauffé et sous pression pour une vulcanisation ininterrompue. Cette méthode convient aux bandes transporteuses longues (des kilomètres de longueur), garantissant une épaisseur uniforme et l'absence de joints de section.
Après la vulcanisation, la courroie subit un processus de refroidissement lent et progressif pour éviter les fissures ou les déformations causées par la dilatation et la contraction thermiques.
VI. Post-traitement et finition
Refroidissement et réglage : Refroidissement par air ou par eau pour abaisser complètement la température et soulager les contraintes de vulcanisation internes ;
Coupe des bords : élimination des bavures/bavures en excès des deux côtés pour normaliser la largeur de la bande ;
Traitement de surface : meulage, polissage et marquage (modèle d'impression, indice de résistance, spécifications et date de production) ;
Traitement spécial : perforation, découpe à des longueurs spécifiques et raccordement à chaud des joints finis selon les besoins.
-